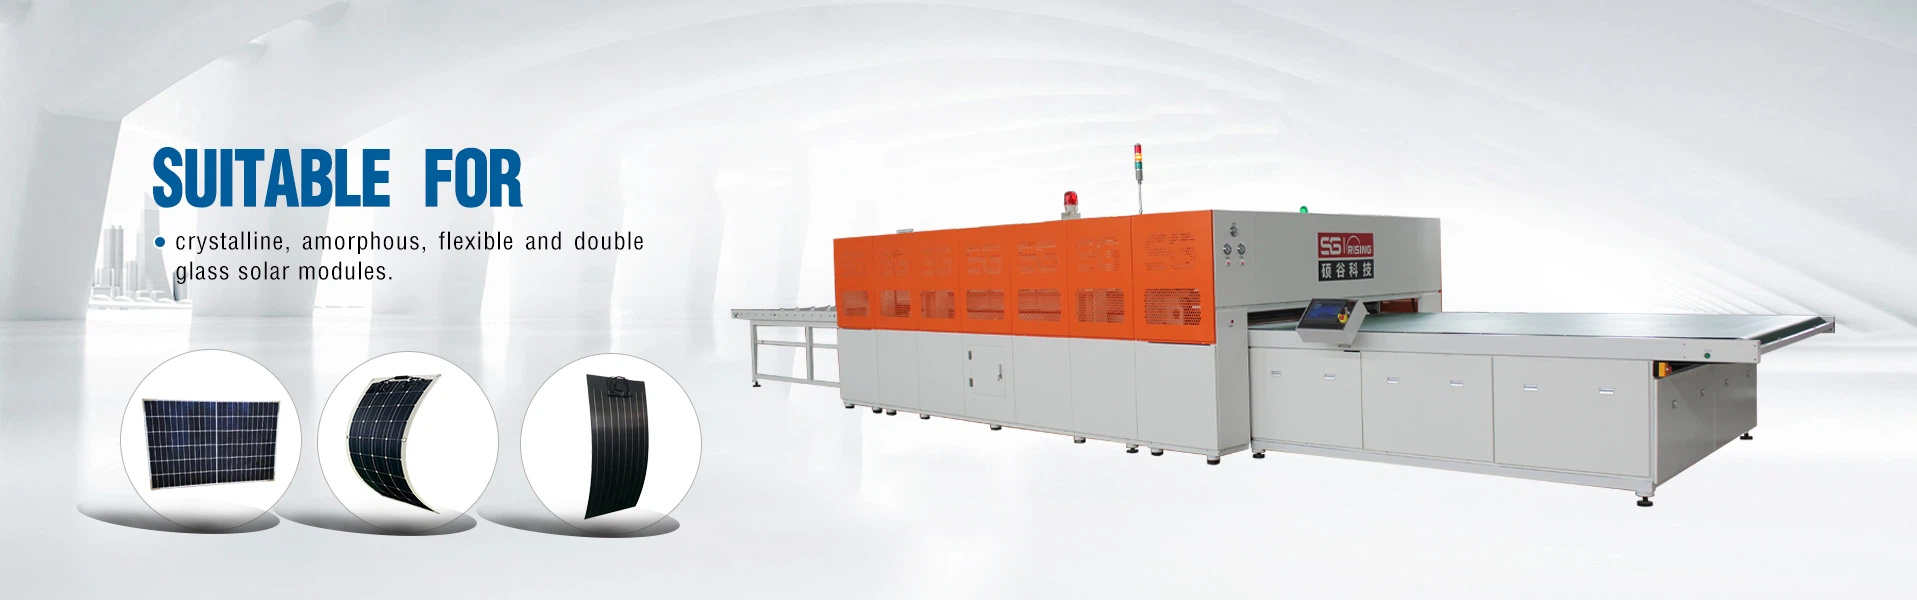
Styresystemet for den automatiske linje bruges hovedsageligt til at sikre, at værktøjsmaskinen, arbejdsemneoverførselssystemet og hjælpeudstyret i linjen fungerer normalt i henhold til den specificerede arbejdscyklus og sammenkoblingskrav og er udstyret med en fejlfindingsanordning og en signalanordning . For at opfylde kravene til debugging og normal drift af den automatiske linje har kontrolsystemet tre arbejdstilstande: justering, halvautomatisk og automatisk. I justeringstilstanden kan den betjenes manuelt og justeres for at realisere de forskellige handlinger af en enkelt enhed; i halvautomatisk tilstand kan en enkelt enheds arbejde i en enkelt cyklus realiseres; i automatisk tilstand kan den automatiske linje arbejde kontinuerligt.
Styresystemet har en "pre-stop" kontrolfunktion. Når den automatiske linje skal stoppe under normale arbejdsforhold, kan den stoppe efter at have afsluttet en arbejdscyklus, og de relevante bevægelige dele af hver værktøjsmaskine vender tilbage til den oprindelige position. Andet hjælpeudstyr til den automatiske linje indstilles i henhold til procesbehovene og automatiseringsgraden, såsom den automatiske inspektionsanordning af rengøringsmaskinens arbejdsemne, den automatiske værktøjsskifter, det automatiske spånholdesystem og det centraliserede kølesystem. For at forbedre produktiviteten af den automatiske linje skal den automatiske linjes driftssikkerhed garanteres. De vigtigste faktorer, der påvirker pålideligheden af automatisk linjearbejde, er stabiliteten af behandlingskvaliteten og pålideligheden af udstyrsarbejde. Udviklingsretningen for automatisk linje er hovedsageligt at forbedre produktiviteten og øge alsidighed og fleksibilitet. For at imødekomme behovene ved multi-variety produktion vil der blive udviklet en justerbar automatisk linje, der kan justeres hurtigt.